Corsa
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analisi di Tecnulugia di Produzzione di Strutture Steel
Ⅰ. Panoramica
Fabricazione di struttura in acciaiohè u prucessu di cunvertisce disegni di disignu in cumpunenti strutturale fisicu. U so core hè di trasfurmà i materiali di l'acciaio in membri strutturali di l'acciaio qualificati in cunfurmità cù i requisiti di cuncepimentu attraversu e prucedure di produzzione in fabbrica, mantenendu e proprietà sezionali di l'acciaio basicamente invariate.
A tecnulugia di pruduzzione di strutture in acciaio hè generalmente simili à quella di a fabricazione meccanica. Tuttavia, datu chì i prudutti di struttura d'acciaio sò ultimamente assemblati in siti di custruzzione, i so prucessi ponenu più enfasi in u cuntrollu di precisione è a prevenzione di deformazione.
Ⅱ. Diagramma di flussu di prucessu di a pruduzzioni di struttura d'acciaio
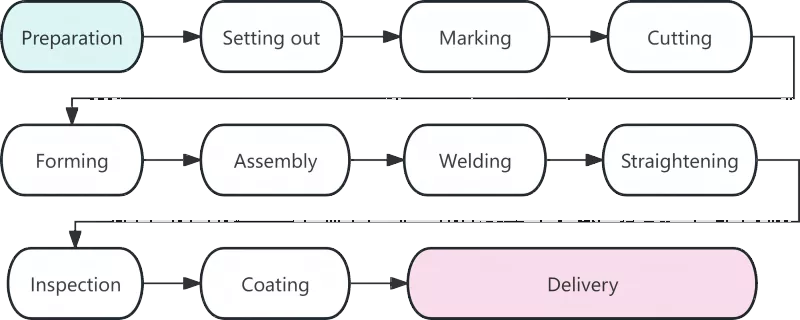
Ⅲ. Analisi dettagliata di ogni prucedura di travagliu
|
Prucessu |
Descrizzione |
|
Preparazione di u materiale |
A preparazione di u materiale marca l'iniziu di a fabricazione di struttura d'acciaio, è a so qualità influenza direttamente tutte e prucedure di travagliu successive. I travaglii core in questa tappa includenu l'accettazione di materiale, l'aderisce è a pulizia di a superficia. Dopu chì i materiali di l'acciaio ghjunghjenu à a fabbrica, i so certificati di materiale seranu verificati cù i prudutti attuali. L'ispezione di a cumpusizioni chimica è e proprietà meccaniche deve esse realizatu per l'acciai utilizati in i cumpunenti strutturali maiò. L'acciai deformati causati durante u trasportu deve esse raddrizzati cù raddrizzatori à rulli o macchine idrauliche. L'Esperienza mostra chì circa 80% di l'errori dimensionali in u blanking risultanu da materie prime unstraightened. |
|
Lofting |
Lofting hè u primu passu criticu per u cuntrollu di precisione in a fabricazione di strutture in acciaio. Nantu à e piattaforme dedicate o tavule di layout, i tecnichi disegnanu ghjunti di cumpunenti à scala completa è contorni in una proporzione di 1: 1 in cunfurmità cù i disegni di disignu per definisce e forme di e parti. In più di verificà e dimensioni di disegnu, l'indennità di ritirata di saldatura deve esse riservata cum'è richiesta da i prucessi pertinenti. In generale, una tolleranza di 1 à 1,5 millimetri deve esse riservata per ogni saldatura di testa. |
|
Marcatura |
Cunnisciuta ancu cum'è scribing, a marcatura si riferisce à a prucedura di utilizà mudelli per marcà e pusizioni di i buchi è e linee di machining per i contorni di i cumpunenti nantu à i platti è e sezioni d'acciaio. U principiu di "parti maiò prima, pezzi chjuchi dopu" hè seguitu per maximizà a rata di utilizazione di materiale. Per mezu di un layout ottimisatu, u tassu generale d'utilizazione di materiale pò ghjunghje à più di 85%, è pò ancu superà u 92% dopu l'ottimisazione di nidificazione. |
|
Cutting |
U tagliu hè u prucessu di separà a materia prima in parti individuali longu linee marcate. I metudi di taglio mainstream includenu taglio di gas, taglio di plasma è taglio laser. L'applicazione generalizata di a tecnulugia di taglio di cuntrollu numericu hà migliuratu a precisione è l'efficienza di a fabricazione di strutture in acciaio. Alcune superfici tagliate sò qualificate per a saldatura diretta senza trasfurmazioni di bordu secundariu. |
|
Furmà |
I cumpunenti non lineari, cum'è travi curvi è tubi curvati, devenu esse formati per curvatura à freddo o curvatura calda. A curvatura à freddo hè realizatu à a temperatura di l'ambienti è applicabile à i cumpunenti curvi cumuni. Per a curvatura in caldu, l'acciai sò riscaldati à 900-1100 ° C prima di curvatura, chì hè aduttatu per platti grossi o cumpunenti cù raghji di curvatura chjuchi. |
|
Assemblea |
Assemblage significa cunghjuntà e parti processate cum'è necessariu da i disegni è fissarle temporaneamente per saldatura. A prucedura di assemblea standard hè a siguenti: Triturate e cuciture di splicing di e piastre di flange → Eliminate sbavature nantu à i piatti web → Ottene un posizionamentu precisu cù una macchina di assemblea → Assemblage cumpletu di l'acciaio di sezione in T unilaterale → Flip l'assemblea è finisce a furmazione generale. |
|
Saldatura |
A saldatura hè a prucedura core in a fabricazione di strutture d'acciaio cù alti requisiti tecnichi è un strettu cuntrollu di qualità. I metudi di saldatura cumunimenti usati includenu a saldatura à l'arcu sottumessu automaticu, a saldatura cù gas CO₂ è a saldatura à l'arcu di metallu. |
|
Radrizzendu |
U stress termicu generatu durante a saldatura pruvucarà a deformazione di i cumpunenti, chì deve esse eliminata da a diritta per restaurà a forma geomètrica originale. I metudi di dirizzamentu cumuni includenu u dirittu meccanicu, u flame straightening è u cumminatu cumminatu. Riscaldamentu in a stessa pusizione ùn deve esse realizatu più di trè volte, è u surriscaldamentu hè strettamente pruibitu. |
|
Ispezione |
A traversu tuttu u prucessu di fabricazione, l'ispezione serve cum'è una garanzia chjave per a qualità di u produttu. L'ispezione in fasi copre principalmente l'ispezione di materie prime, l'ispezione in u prucessu è l'ispezione post-saldatura. I difetti fatali, cum'è i cracks è a fusione incompleta, ùn sò micca permessi in i saldature. |
|
Rivestimentu |
U revestimentu furnisce una prutezzione anti-corrosione è u focu per e strutture d'acciaio. U sistema di rivestimentu standard hè custituitu da trè strati: primer epossidicu riccu di zincu, mantellu intermediu di ferru micaceous epossidica, è topcoat di poliuretano o fluorocarbon. U revestimentu resistente à u focu deve esse applicatu in parechje strati sottili. A temperatura di l'ambienti per l'operazione di rivestimentu ùn deve esse micca più bassu di 5 ° C, l'umidità relativa ùn deve esse più di 85%, è a temperatura di a superficia di l'azzaru deve esse almenu 3 ° C più altu ch'è u puntu di rugiada. |
|
Consegna da a fabbrica |
A consegna hè u passu finale di a fabricazione di strutture in acciaio. I cumpunenti chì passanu l'ispezione finale saranu attribuiti numeri di serie è marchi unichi. I cumpunenti sò stati raggruppati in gruppi secondu a sequenza di stallazione. Blocchi di legnu o guarnizioni di gomma sò posti trà i cumpunenti per prevene i graffi di u rivestimentu. |
IV. Tendenze di Sviluppu di Tecnulugia di Fabricazione di Strutture d'Acciaio Moderne
Struttura moderna in acciaioa fabricazione hè sempre più intelligente è mecanizzata per migliurà a precisione è l'efficienza di a produzzione. A tecnulugia di cuntrollu numericu, a saldatura automatica, l'applicazione BIM è a simulazione virtuale per u pre-assemblea rapprisentanu e tendenze di sviluppu futuru di l'industria.
A pruduzzione di strutture in acciaio hè un sistema cumpletu cù prucessi strettamente cunnessi, esigenze di alta precisione è strettu cuntrollu di qualità. Ogni prucedura da u layout à u revestimentu influenza direttamente a qualità di i prudutti finiti. Cù l'applicazione generalizata di tecnulugii intelligenti, norme più strette saranu aduttate per e strutture in acciaio, chì portanu à più migliuramentu di a qualità di u produttu.
Notizie Related
- Cumu Selezziunà a Taglia Appropriata per una Custruzzione Stalla di Cavallu in Acciaio?
- Assemblea di Strutture d'Acciaio In situ + Flussu di travagliu di custruzzione di elevazione integrale + Considerazioni chjave
- Perchè sceglite una Doppia Strada Prefabbricata in Acciaio Custruzzione di Casa per a Vita Moderna?
- Nove Punti Chjave per u Disegnu è a Custruzione di Edifici di Fabbrica di Strutture in Acciaio
- Cume a struttura di l'acciaio di a custruzzione di a casetta di pollame pò migliurà a gestione di l'aviculture?
- Edifici Industriali "Stile Locomotiva": L'Uffiziu di 3 Stori deve esse Steel o Concrete?
Lasciami un missaghju