Corsa
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
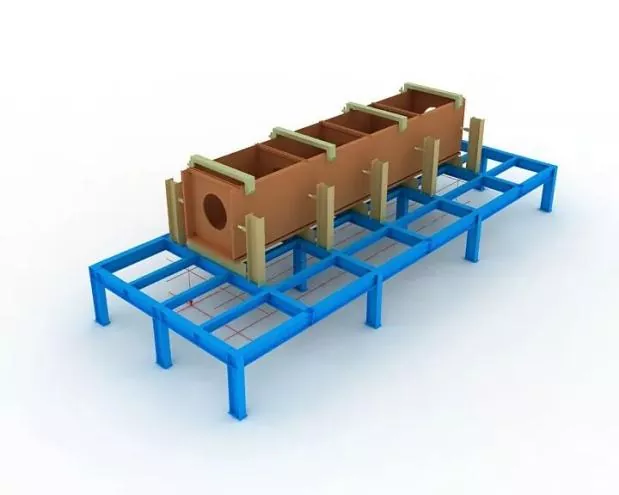
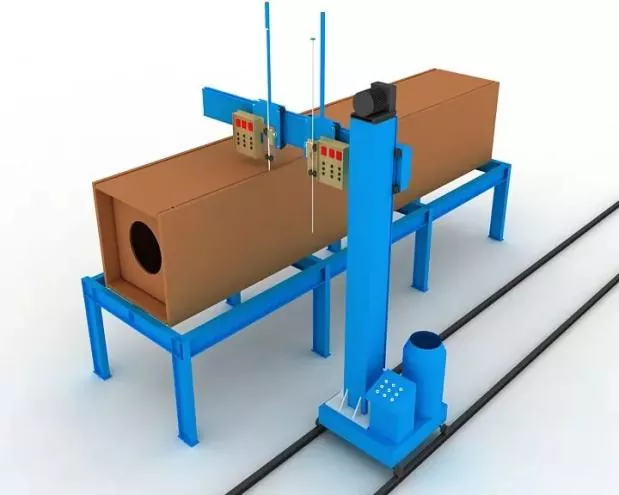
Flussu di Trattamentu di Colonna di Scatola di Struttura in Acciaio EIHE è Realizzazioni di l'Applicazione Ingegneria
I. Disegnu di layout generale
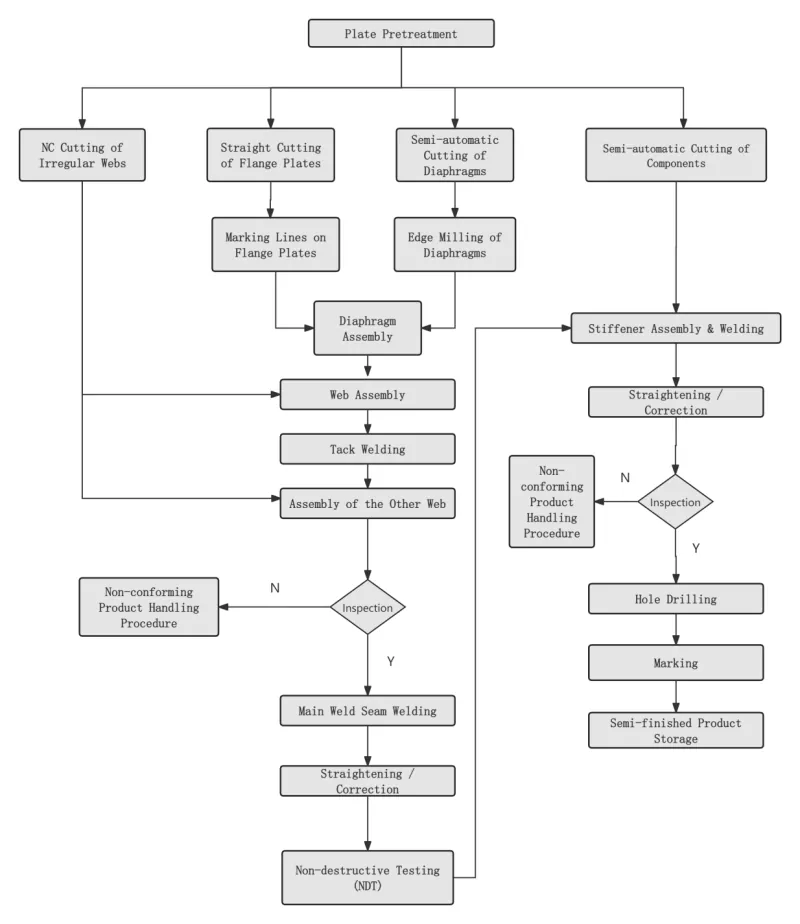
Ⅱ. Prucessu chjave
|
Passu 1 Pretrattamentu di a superficia di a piastra d'acciaio |
Conduttu in cunfurmità cù i requisiti di cuncepimentu o di prucessu prima di blanking di piastra d'acciaio. |
|
|
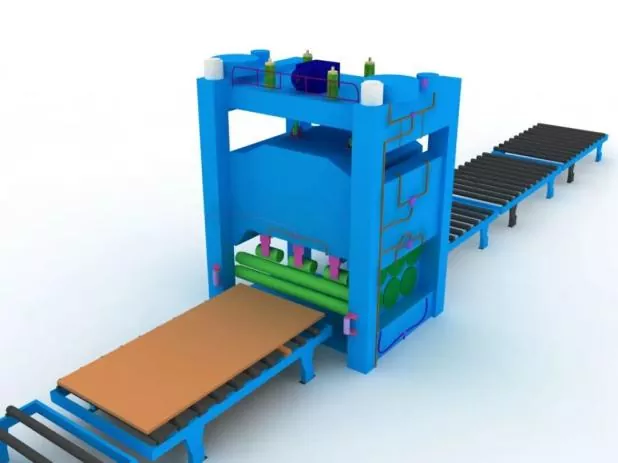
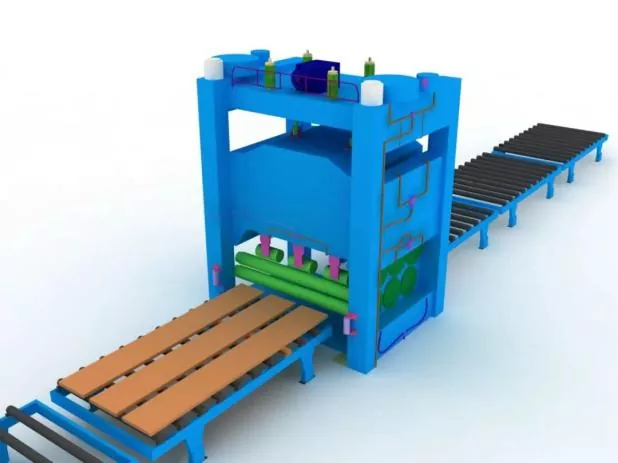
Passu 2 Raddrizzamentu di piastra d'acciaio |
U raddrizzamentu generale deve esse realizatu dopu u pretrattamentu di a piastra d'acciaio per assicurà a precisione di blanking è allevà u stress residuu internu di a piastra d'acciaio. |
|
|
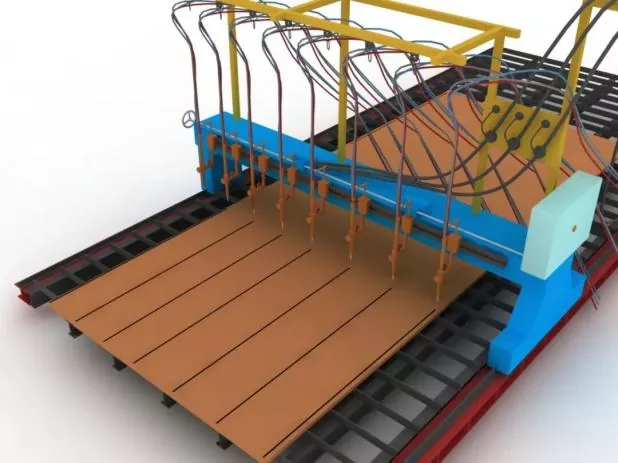
Passu 3 Tagliu è Blanking di Parts |
Prima di taglià, aghjustate a macchina di taglio, cunfirmà u mudellu di ughjettu, è verificate a stabilità di a pressione di l'aria. |
|
|
Durante u tagliu, preriscalda prima a cucitura di taglio di a piastra d'acciaio, è cuntrolla strettamente a velocità di taglio. |
||
|
Passu 4 Rightening Secundariu di Parts |
Eseguitu dopu à u blanking di piastra d'acciaio per assicurà a precisione di l'assemblea è riduce u stress residuu internu di i piatti d'acciaio. |
|
|
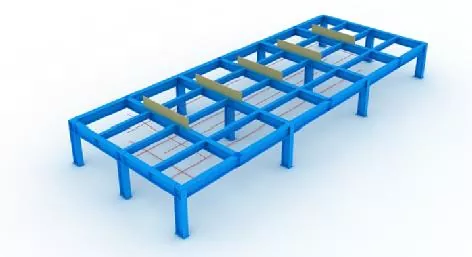
Passu 5 Setting Of Jigs and Layout Lines |
Prima di l'assemblea, e linee di layout è i jigs devenu esse stabilitu prima. |
|
|
Durante a stallazione di jig, u livellu horizontale di l'apertura superiore deve esse assicurata, è a rigidità è a forza sufficiente deve esse garantita. |
||
|
Tutti i jigs è e linee di layout ponu esse messi in usu solu dopu esse stati inspeccionati è appruvati da u persunale designatu. |
||
|
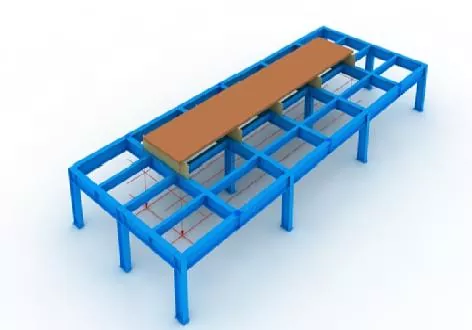
Passu 6 Posizionamentu di u pannellu inferiore |
Posizionatu precisamente da e linee di piombo è di layout. |
|
|
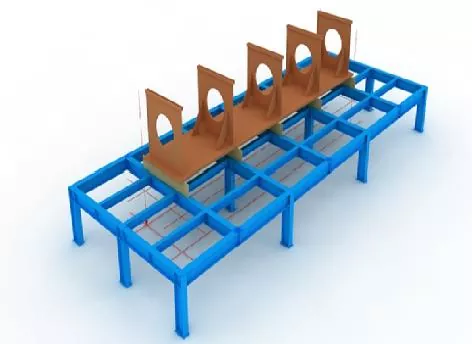
Passu 7 Assemblea di diafragma |
Prima di l'assemblea di diaframmi, marcate e linee di posizionamentu nantu à u pannellu più bassu, è sguassate a ruggine flottante in i dui lati di e linee cù una mola. |
|
|
Dopu chì i diaframmi sò eretti, riparate cù a saldatura. |
||
|
Passu 8 Assembly Web |
Dopu chì u web hè assemblatu è qualificatu, chjappà strettu contr'à u diafragma cun un jack, poi riparà da a saldatura.
|
|
|
Passu 9 Assemblea di u Pannellu Superiore |
Posizionamentu precisu cumpletu di u pannellu superiore cù u filu à piombo, poi fissatu per saldatura. |
|
|
Passu 10 Saldatura Elettroslag di Diafragma |
A saldatura elettroslag unilaterale hè aduttata per i diaframmi. |
|
|
Manichi di rame per l'iniziu di l'arcu è l'estinzione sò installati à l'apertura superiore è inferiore di i buchi di saldatura elettroslag durante a saldatura. |
||
|
A currente di saldatura è a tensione deve esse strettamente cuntrullata in tuttu u prucessu di saldatura, è l'attenzione deve esse pagata à osservà u cambiamentu di culore di l'area di saldatura elettroslag in u web. |
||
|
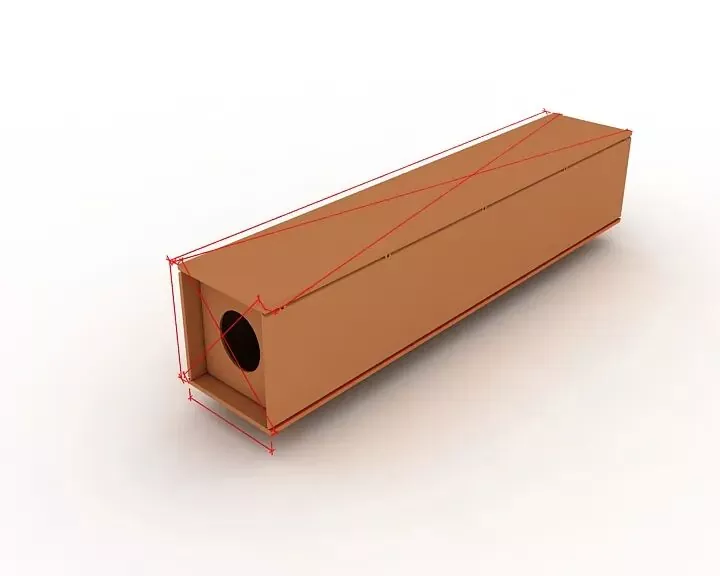
Passu 11 Inspeczione generale |
Durante l'ispezione, fucalizza nantu à verificà se a lunghezza di u cumpunente, e dimensioni diagonali è e dimensioni di a sezione finale rispondenu à i requisiti di cuncepimentu è di specificazione, è corregge tutte e parti fora di tolleranza. |
|
|
Passu 12 End Milling |
Mill the end face dopu l'assemblea è a saldatura. |
|
|
Garantisce a levelness di i membri è u parallelismu trà a faccia finale è a fresa. |
||
|
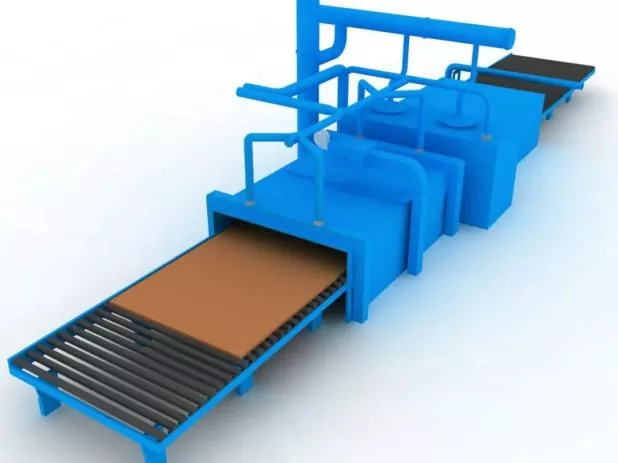
Passu 13 Sabbiatura è Rimozione di Rust |
Eliminazione completa di a ruggine per sabbiatura cum'è necessariu dopu a saldatura, poi trasferisce à a custruzzione di rivestimentu. |
|
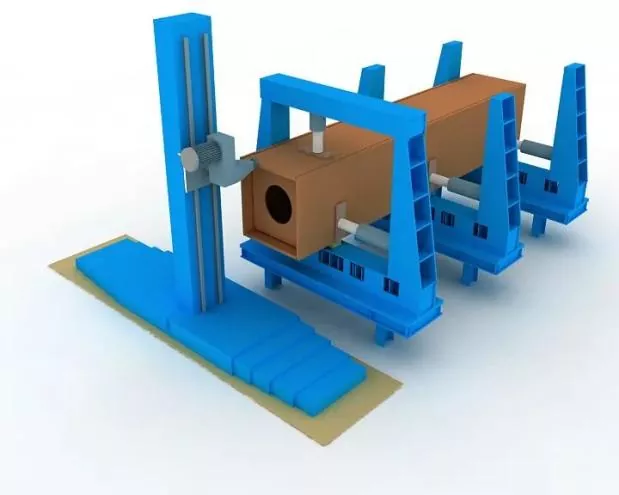
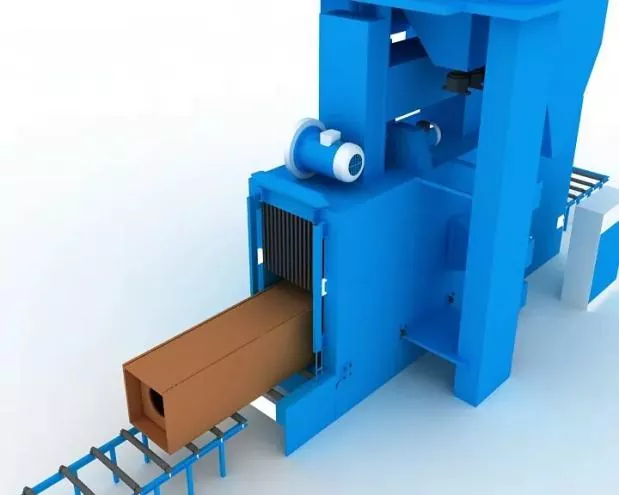
Ⅲ. Specificazioni per Assemblea, Posizionamentu è Saldatura
|
A precisione di l'assemblea |
Durante l'assemblea: ● Restrizioni appropritate saranu aduttate per cuntrullà a deformazione di saldatura. ● L'indennità di ritirata di saldatura è a deformazione inversa raghjone sò riservate per cuntrullà e dimensioni di i cumpunenti è assicurà a forma curretta. |
|
I deviazioni permissibili per a fabricazione è l'assemblea di cunnessione saldate, è ancu e tolleranze dimensionali di i cumpunenti strutturali, devenu esse conformi à i requisiti di u Code for Acceptance of Construction Quality of Steel Structures (GB 50205). |
|
|
Saldatura di pusizioni di l'assemblea |
Serà implementatu da saldatura semi-automatica di filu solidu di gasu à l'arcu di metallu (GMAW). |
|
Saldatore |
I saldatori impegnati in a saldatura di tack di assemblea detenenu i certificati di qualificazione currispondenti specificati in a Specifica Tecnica per a Saldatura di Strutture d'Acciaio di Costruzione (JGJ81). |
|
Posizione di saldature di punta |
Posizione di saldature di punta: i saldature di punte eviteranu l'iniziu è a fine di saldature formali, è ùn deve micca esse piazzate nantu à anguli, bordi, estremità è altre aree critiche suscettibili di forza strutturale è difetti di manufatti. |
|
Per i giunti in T, a saldatura di punti: Deve esse realizatu simmetricamente da i dui lati; Intantu, a saldatura di tack in u groove deve esse evitata quant'è pussibule. Per a saldatura di scanalatura a piena penetrazione: A saldatura per punti deve esse eseguita nantu à a scanalatura per a sgrossatura posteriore, per esempiu, scavatura posteriore. |
|
|
L'assemblea è e pusizioni di saldatura di e piastre di supportu di saldatura è ancu di e piastre di run-on è run-off sò conformi à e norme pertinenti. |
|
|
Materiali di saldatura |
I materiali di saldatura aduprati per l'assemblea è a saldatura di tack deve esse coerenti cù quelli per a saldatura formale, vale à dì, i stessi materiali di saldatura cum'è in a saldatura ufficiale saranu aduttati. |
|
Per a saldatura di l'assemblea trà l'acciaio d'alta resistenza è l'acciaio di bassa resistenza, i materiali di saldatura sò scelti in cunfurmità cù a qualità d'acciaio di bassa resistenza. |
Notizie Related
- Saluti di u ghjornu Naziunale da Eihe Steel Structure
- Primu rialzamentu successu! U Prughjettu di l'Asia Pacificu Maroccu intrapresu da Eihe Steel
- Rinuvamentu di qualificazione Appruvatu! Eihe espansione costantemente l'impronta di u mercatu globale
- Consegna di struttura in acciaio EHSS per aeroporti è stazioni
- Focus nantu à u Sviluppu Globale: L'Associazione di l'Industria di Strutture d'Acciaio di Shandong Tiene Successivamente una Conferenza di Scambiu di Esperienza nantu à l'Internazionalizazione Industriale
- EHSS hà accoltu solu l'8th Shandong Steel Structure High Quality Development Forum & 2026 SSSIA Annual Conference in Qingdao cù Full Success
Lasciami un missaghju